
全国销售热线:18402037963
时间:2026-10-17
阅读量:7899
分享:
如果一家储能企业决定采用塑料激光焊接,最容易犯的错误就是把问题想得太简单:买一台设备,把原来的连接工艺换成激光焊接,然后开始生产。实际上,真正成熟的储能焊接项目远不只是设备采购。对于工程师来说,首先需要解决的是材料和结构,其次是焊接工艺,再往后才是自动化和检测。顺序弄反了,即使设备再先进,也很难解决产品本身的问题。
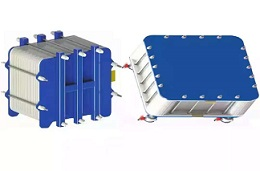
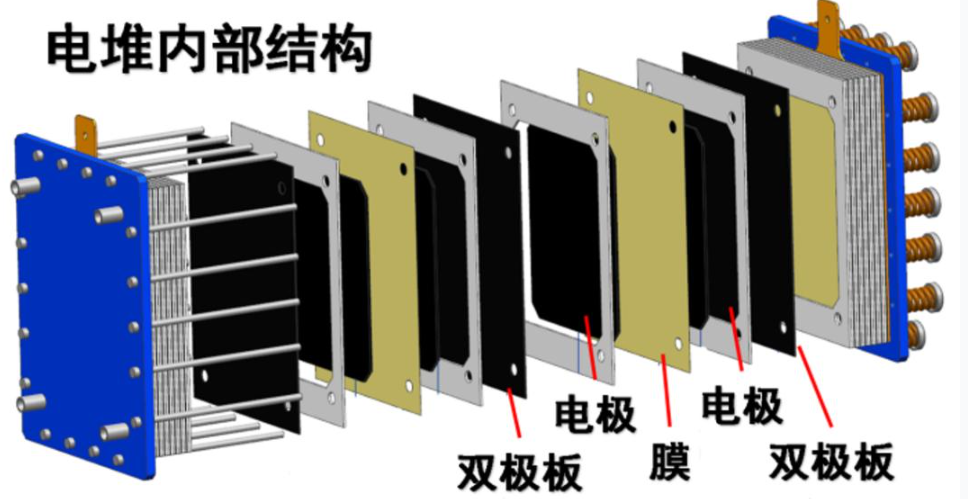
全钒液流电池中的双极板、框架以及流道结构之间存在复杂的功能关系,公开研究也指出,双极板不仅承担导电和结构支撑作用,还涉及电解液分配和防止泄漏等问题。因此,在做塑料激光焊接时,首先要看产品结构是不是适合焊接。焊接区域有没有明确的接合面?产品在焊接时能不能保持稳定贴合?焊接路径会不会影响内部流道?这些问题如果没有解决,单纯调整激光参数并不能从根本上解决问题。
当结构确认以后,才进入真正的工艺开发。工程师需要根据塑料材料的特性选择合适的焊接方式,再通过样件测试逐步确认焊接窗口。与此同时,夹具也非常重要,因为激光只是提供能量,产品是否能够稳定定位,决定了能量能不能准确作用到设计位置。对于储能产品来说,焊接完成以后还需要结合产品要求进行密封检测。这样一来,塑料激光焊接就不再是一台孤立的设备,而是成为“结构设计—材料—工装—焊接—检测”整个制造流程中的一环。
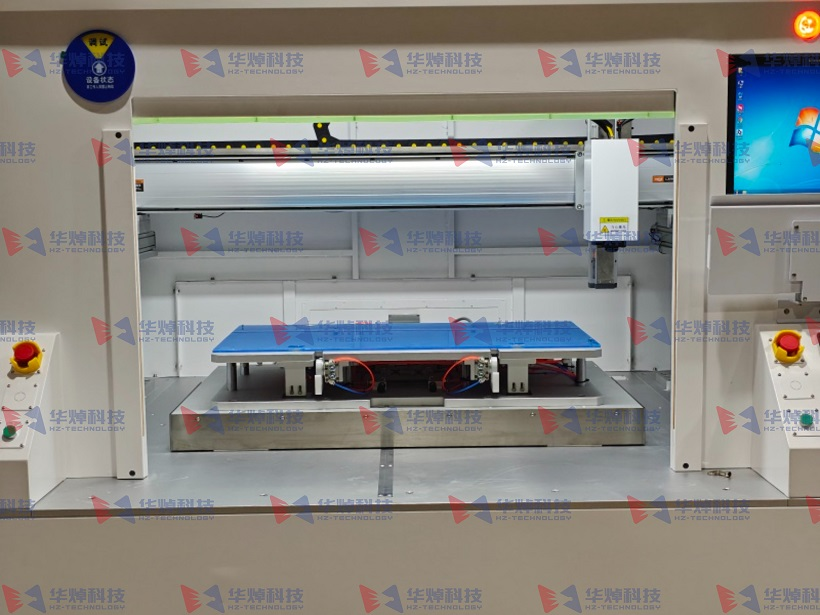
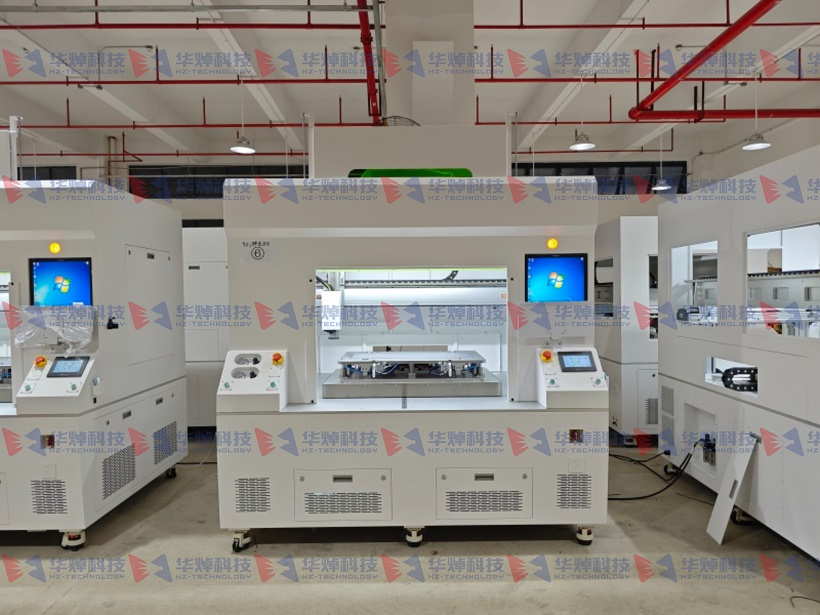
从老板角度来看,这种系统化方案的意义在于减少后期反复试错。如果企业只购买设备,再让工程师自己慢慢摸索,研发周期和生产管理压力都会增加。反过来,如果从项目一开始就把产品结构、材料、焊接、夹具和检测一起规划,那么后续进入量产会更加顺畅。对于储能企业来说,真正的制造能力不是“我们有一台激光焊接机”,而是“我们能够把这个产品稳定地生产出来”。
2026.07.31
2026.08.05
2026.07.27
2026.03.28
2026.05.18
2026.09.14
2026.06.23
2026.06.11
2025.11.19
2026.08.20
 官方微信
 公众号