
全国销售热线:18402037963
时间:2026-10-31
阅读量:9886
分享:
塑料件激光焊接后,如果发现连接不牢,有些人会直接想到增加激光功率。这个思路看起来很简单,因为焊接需要热量,功率提高似乎就能让塑料融得更多。但实际生产并不是功率越高,连接就一定越牢。焊接强度受到材料组合、接合面状态、能量输入、焊接路径和工装压紧等多种因素影响。如果没有找到问题的真正原因,单纯增加功率,反而可能带来新的外观或产品质量问题。
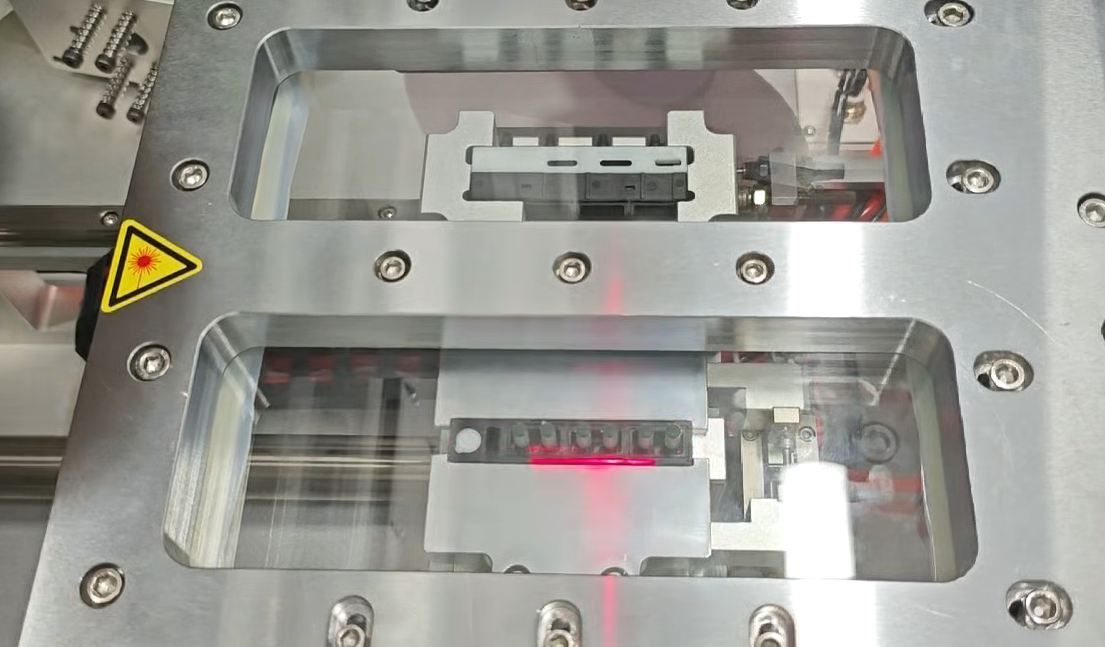
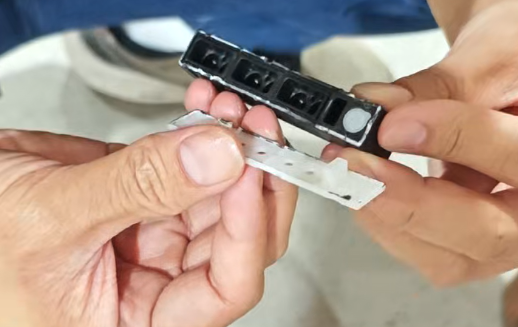
首先要确认材料是否适合焊接。对于常见透射式激光焊接,上层材料需要具备合适的激光透过特性,接合区域则需要有效吸收能量并形成熔融。如果材料对激光的响应不符合预期,或者材料组合本身不适合,就不能指望只通过提高功率解决。其次,要检查上下零件是否充分贴合。如果接合面存在间隙,热量即使增加,也未必能够形成理想的连接状态。
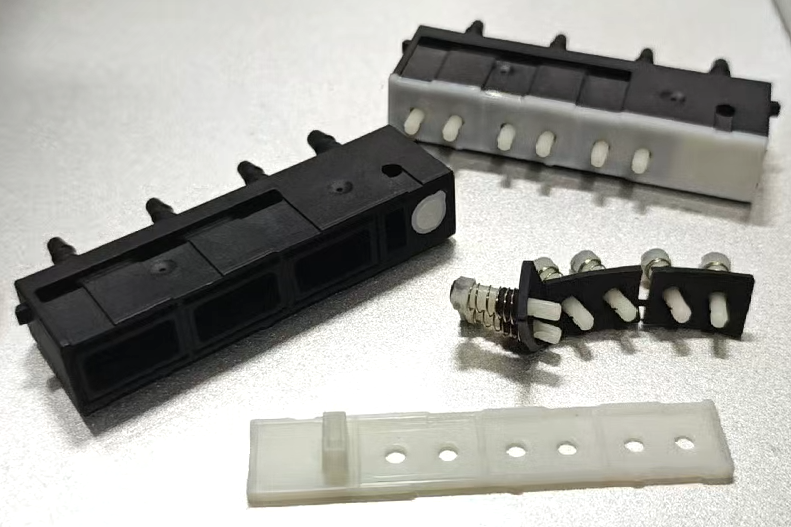
接下来才是焊接参数的调整。功率、扫描速度、焊接路径和作用时间需要结合实际产品进行匹配。功率过低可能造成熔融不足,功率过高则可能导致局部过热、材料变形或外观异常。与此同时,工装压紧是否均匀、焊接区域是否连续、产品是否存在尺寸偏差,也都需要同步排查。合理的工艺开发不是把一个参数不断调高,而是通过测试找到满足连接要求的工艺窗口。
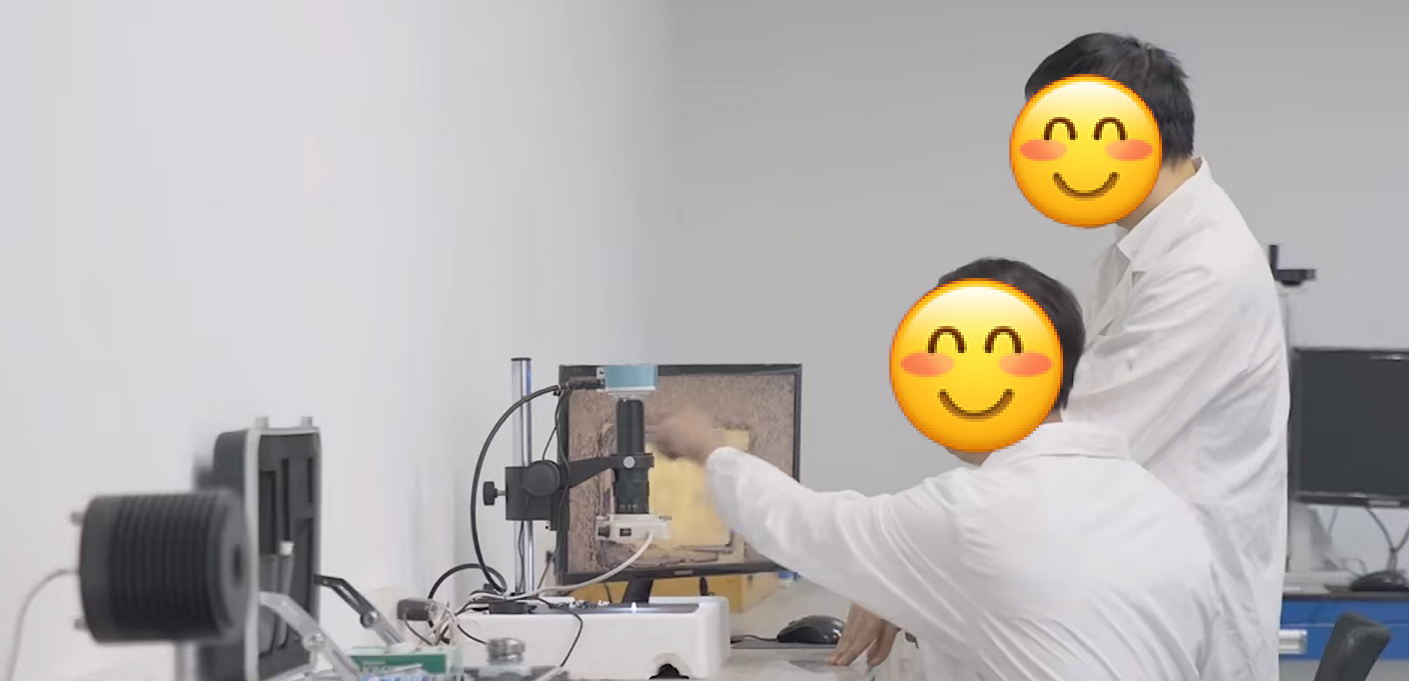
对于企业来说,判断焊接是否合格,不能只靠手掰一下或者看焊缝是否明显。应根据产品用途设置相应的强度、密封或功能测试,并结合外观检查判断工艺是否稳定。找到原因后,再把合适的工艺参数和操作要求固定下来,才能降低量产中的波动。特别需要注意的是,打样阶段焊接成功,并不代表直接进入量产就一定没有问题。下一篇,我们就来聊聊:为什么塑料激光焊接打样成功后,量产前仍然需要重新验证?
2026.01.20
2026.05.18
2026.10.14
2026.07.29
2023.12.18
2026.07.17
2026.04.10
2026.03.12
2026.05.15
2023.08.11
 官方微信
 公众号