
全国销售热线:18402037963
时间:2026-10-30
阅读量:8005
分享:
在塑料产品生产中,尺寸偏差并不少见。注塑成型后的塑料件可能因为材料收缩、模具状态和成型条件等因素出现一定差异。对于普通装配来说,只要零件还能装进去,有时就可能继续使用;但对于塑料激光焊接而言,两个零件能否保持稳定的接合状态非常重要。即使外观看起来没有明显问题,接合面局部存在高低差或间隙,也可能影响焊接结果。
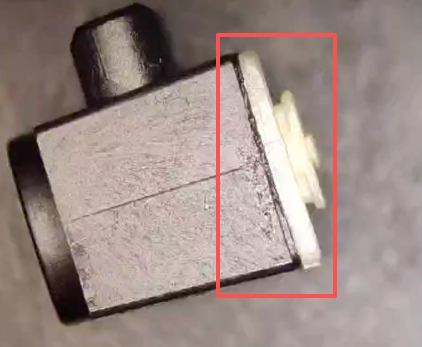
在焊接过程中,设备按照设定路径输出激光,但产品的实际位置和接触状态决定了热量最终作用在哪里。如果零件尺寸存在偏差,导致局部贴合不良,焊接区域就可能出现连接不均匀的情况。某些位置看似已经形成焊缝,其他位置却可能连接不足。对于需要密封的塑料件,这种不均匀连接尤其需要关注,因为外观上有焊缝,并不能直接证明整个接合区域都满足密封要求。
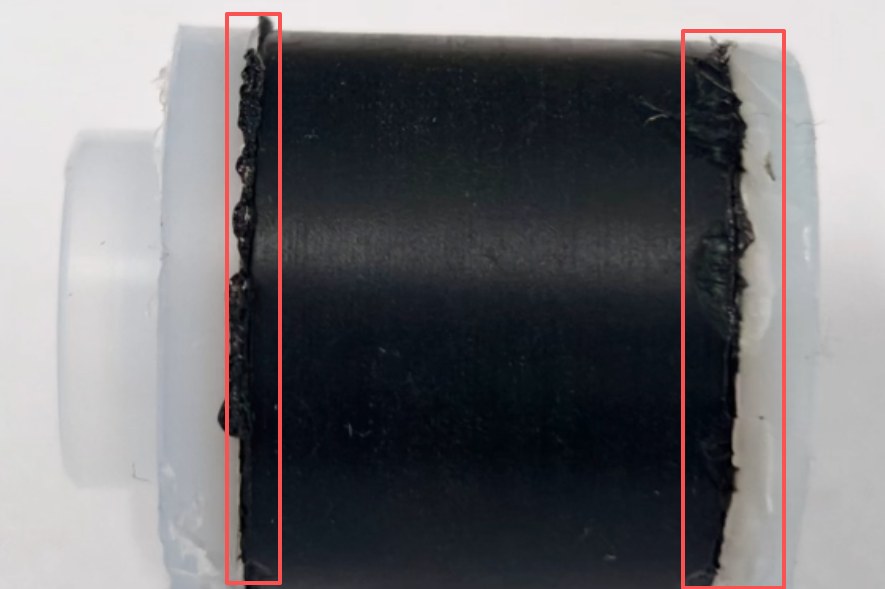
解决尺寸偏差问题,不能只依赖激光设备调整。企业需要同时检查塑料件尺寸、注塑稳定性、工装定位和压紧方式。如果产品尺寸波动较大,应先判断是否处于合理的设计公差范围内,再评估工装能否适应这种变化。如果零件的尺寸和形状已经超出工艺能够稳定处理的范围,就需要考虑改进产品设计、模具或成型工艺,而不是不断调整焊接参数来弥补所有问题。
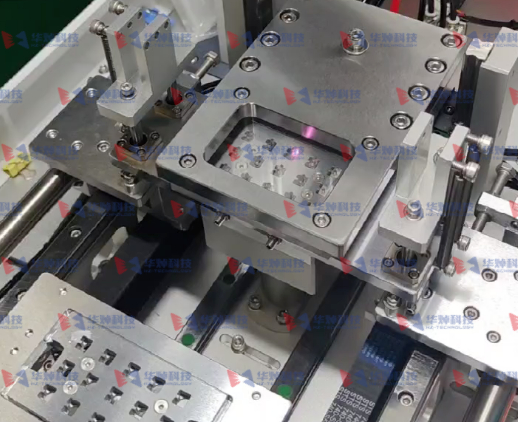
塑料激光焊接要实现稳定量产,需要材料、产品结构、成型质量和设备工艺共同配合。前期打样时,不能只挑选尺寸最理想的样件测试,还应了解实际生产中零件的正常波动范围,并验证工艺能否适应这些变化。这样才能避免样品焊得很好,批量生产却频繁出现不良。尺寸问题解决后,还需要关注连接强度。下一篇,我们继续讨论一个常见误区:塑料件焊不牢,为什么不能只靠增加激光功率?
2023.07.21
2026.04.23
2026.09.03
2026.10.16
2026.08.08
2025.12.09
2026.07.15
2026.06.11
2026.09.09
2026.06.08
 官方微信
 公众号