
全国销售热线:18402037963
时间:2026-11-16
阅读量:9859
分享:
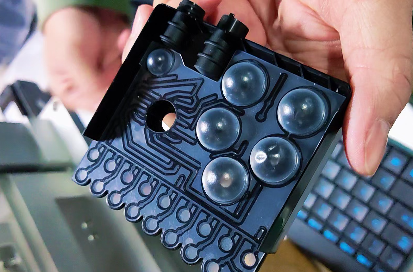
有些塑料产品并不是只有一个连接位置。例如,带有多个腔体的塑料外壳、内部结构较复杂的功能部件,以及需要同时连接多个部位的塑料组件,都可能涉及多处焊接。对于这类产品来说,真正的难点不只是每个位置能不能焊接,而是多个焊接区域如何安排加工顺序,以及完成一道焊接后,会不会对其他位置产生影响。如果前期没有规划好,后续就可能增加工装设计和工艺调整的难度。
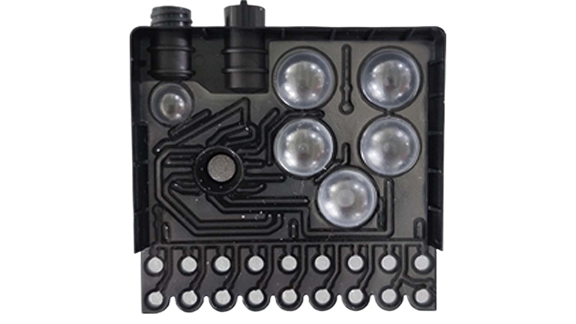
在设计多位置焊接工艺时,首先要明确每一道焊缝的作用。有些位置负责固定零件,有些位置承担密封要求,还有些位置可能只是为了完成外壳连接。不同位置的要求不一样,焊接路径和工艺验证重点也会有所区别。如果多个焊接区域距离较近,还需要考虑前一道焊接完成后,产品局部受热和结构变化是否会影响后续加工。不能只把所有焊接路线简单组合在一起,就认为工艺已经完成。
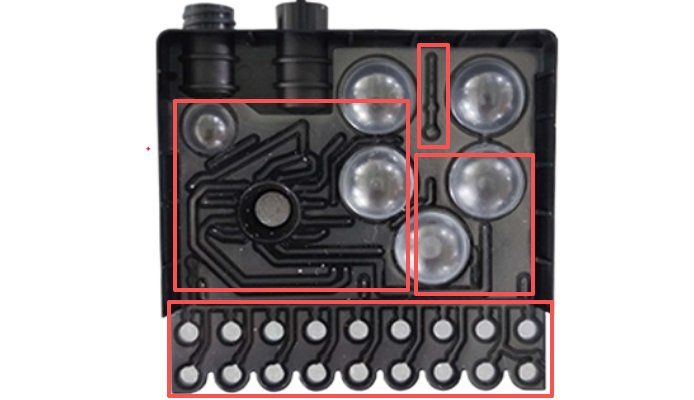
塑料激光焊接可以根据产品结构规划不同的加工路径。对于多位置焊接,可以通过程序安排激光加工顺序,并结合工装固定产品,确保每个焊接区域都处于合适的加工位置。但具体采用一次装夹完成多个位置,还是分步骤进行加工,需要根据产品结构、设备运动范围和焊接要求判断。有些产品适合集中加工,有些产品则需要考虑重新定位,不能用一种方式套用所有产品。
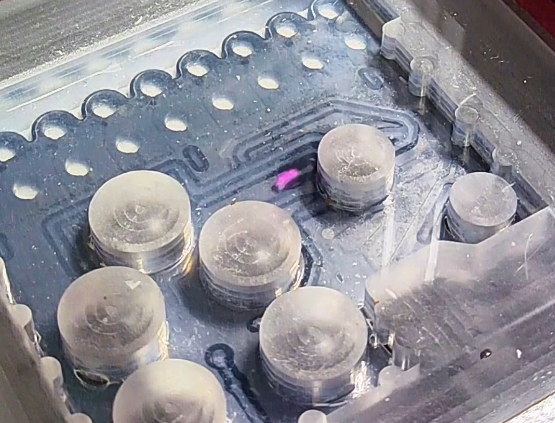
对于制造企业来说,多位置焊接的核心是让每一道连接都满足自己的功能要求,同时兼顾整体生产效率。前期应当把产品结构、焊接顺序、工装设计和检测方式放在一起考虑,再通过样件验证具体方案。尤其是有密封要求的产品,每个关键接合位置都需要按照产品标准进行确认。下一篇,我们继续聊一个与产品结构密切相关的问题:为什么塑料件上的加强筋,也会影响激光焊接?
2026.07.25
2026.08.04
2026.08.26
2026.07.01
2026.07.10
2026.10.31
2026.02.25
2025.02.15
2026.09.10
2026.06.08
 官方微信
 公众号